Sensori

Sensori KISTLER per il controllo del processo di tranciatura

Progettati e realizzati per impieghi gravosi, principalmente negli stampi di tranciatura e imbutitura dei metalli.

Per soddisfare ogni esigenza, la KISTLER propone più 400 diverse varianti di sensori.


Rappresentazione dei sensori su una pressa meccanica

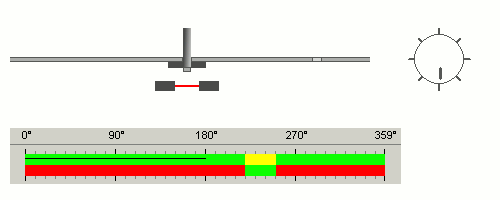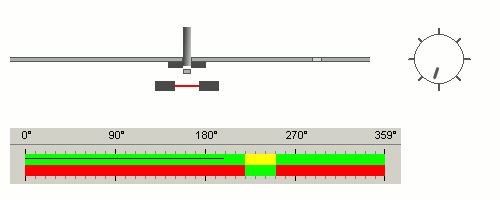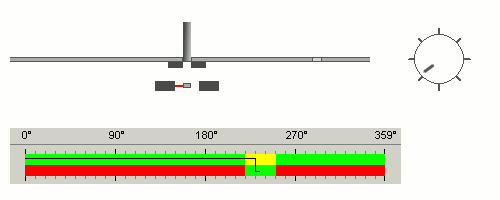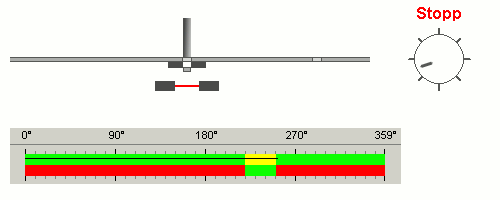
Simulazione pressa

.

Schema di una pressa meccanica

dotata di alimentatore a 180° che raffigura la tranciatura di un punzone in uno stampo progressivo dotato di premi lamiera. I tre controlli digitali rappresentati sono:

Controllo del passo

Controllo del parallelismo o doppio spessore

Controllo dell’espulsione pezzo o sfrido.

Esempio di applicazione di sensori Kistler  in uno stampo di tranciatura.

Supporto dello stampo in alluminio 7075, stampo progressivo modulare, dotato di due alimentatori elettronici per i nastri metallici e un vibro alimentatore per inserti di ribaditura.

Fai Clik su questa icona per aprire la pratica applicazione per comprendere meglio i principali 11 controlli nella tranciatura
Per evitare rotture degli stampi e garantire produzioni conformi.  
corso_controlli_12


I sensori possono essere digitali che operano con la logica 0-1 ,acceso/spento, (+24V);

I sensori possono essere di misura o analogici , emettono un segnale proporzionale alla grandezza misurata (segnale in tensione 0-10 VDC).

I sensore può essere dotato di particolari ugelli di pulizia, l’aria compressa attraverso appositi condotti viene soffiata sulle parte emittente e ricevente per avere sempre una ottima lettura, priva di polvere, oli, particelle, ecc.


6334-10014-01771-500-Kistler

Sensore a forcella con raggio infrarosso serie PSA, in grado di effettuare misure di precisione. Es. Misurazione passo.


slide0009_image039

6620-30151-00001-500-Kistler

Sensore ad induzione per misure di precisione serie ISS. Es. Misurazione piega nella fase di tranciatura.


slide0016_image060

6011-40006-00001-500-Kistler

Sensore a forcella con raggio infrarosso serie PMI con ugelli di pulizia delle ottiche. Es. Controllo passo

Vorschub


8207-00000-41021-500-Kistler

Sensore a barriera di raggi infrarossi tipo PR con telaio di protezione per il controllo espulsione controllo pezzi.


8907-41000-10031-500-Kistler

SENSORI INDUTTIVI AD ANELLO Sensore anello induttivo tipo IRS o SRH per il controllo espulsione , viene utilizzato per rilevare i pezzi (tutti elettricamente conduttivi) siano effettivamente stati evacuati, quando la presenza di olio potrebbe falsare la lettura ottica, nei processi di stampaggio e formatura,
Auswurf


6401-00000-00241-500-Kistler

Sensore in due parti con raggio infrarossi tipo PG


6902-05000-00001-500-Kistler

Sensori tipo RG/RW a fibra ottica per temperature elevate fino a 250°c


8701-78016-10021-500-Kistler

Sensori tipo DHS per il controllo ampezza ansa per spessori materiale da 0,1 mm.


Dispositivo KCA400 per il controllo parallelismo o detto anche doppio sensore.

Rileva anche piccoli sfridi e variazioni di spessore del  nastro


.
Il dispositivo monitora la chiusura dello stampo tramite sensori analogici di precisione (modello ISS-20-30-1-A) e  verifica che sia conforme alle tolleranze predefinite, ovvero un intervallo compreso tra 0,01 mm e 0,2 mm.
Quando la chiusura è conforme, se tutti i sensori rilevano una chiusura entro le tolleranze specificate, sul dispositivo si attiva brevemente il LED verde “OUT”, la centralina KCA-400 invia un segnale digitale (fronte positivo PNP al sistema di controllo), indicando che la chiusura è stata eseguita correttamente. A questo punto, il PLC che gestisce il controllo dinamico dello stampo rileva il segnale e permette alla pressa di effettuare il colpo successivo.
Quando c’è una non conformità, cioè se uno o più sensori rilevano che la chiusura non rientra nei limiti di tolleranza, la centralina non invia alcun segnale digitale PNP. Invece, il LED rosso “ERROR” si accende e sul display del dispositivo viene visualizzato il tipo di errore rilevato. In questo caso, il PLC non riceve il segnale di PNP, quindi deve fermare la pressa, per evitare di danneggiare lo stampo o compromettere la qualità del processo.
Questa logica di funzionamento assicura che la pressa esegua il colpo solo quando la chiusura dello stampo è corretta, migliorando la
sicurezza del processo e riducendo il rischio di difetti nei prodotti stampati.
.