🛠️ Tutti i difetti recuperabili con la spianatura
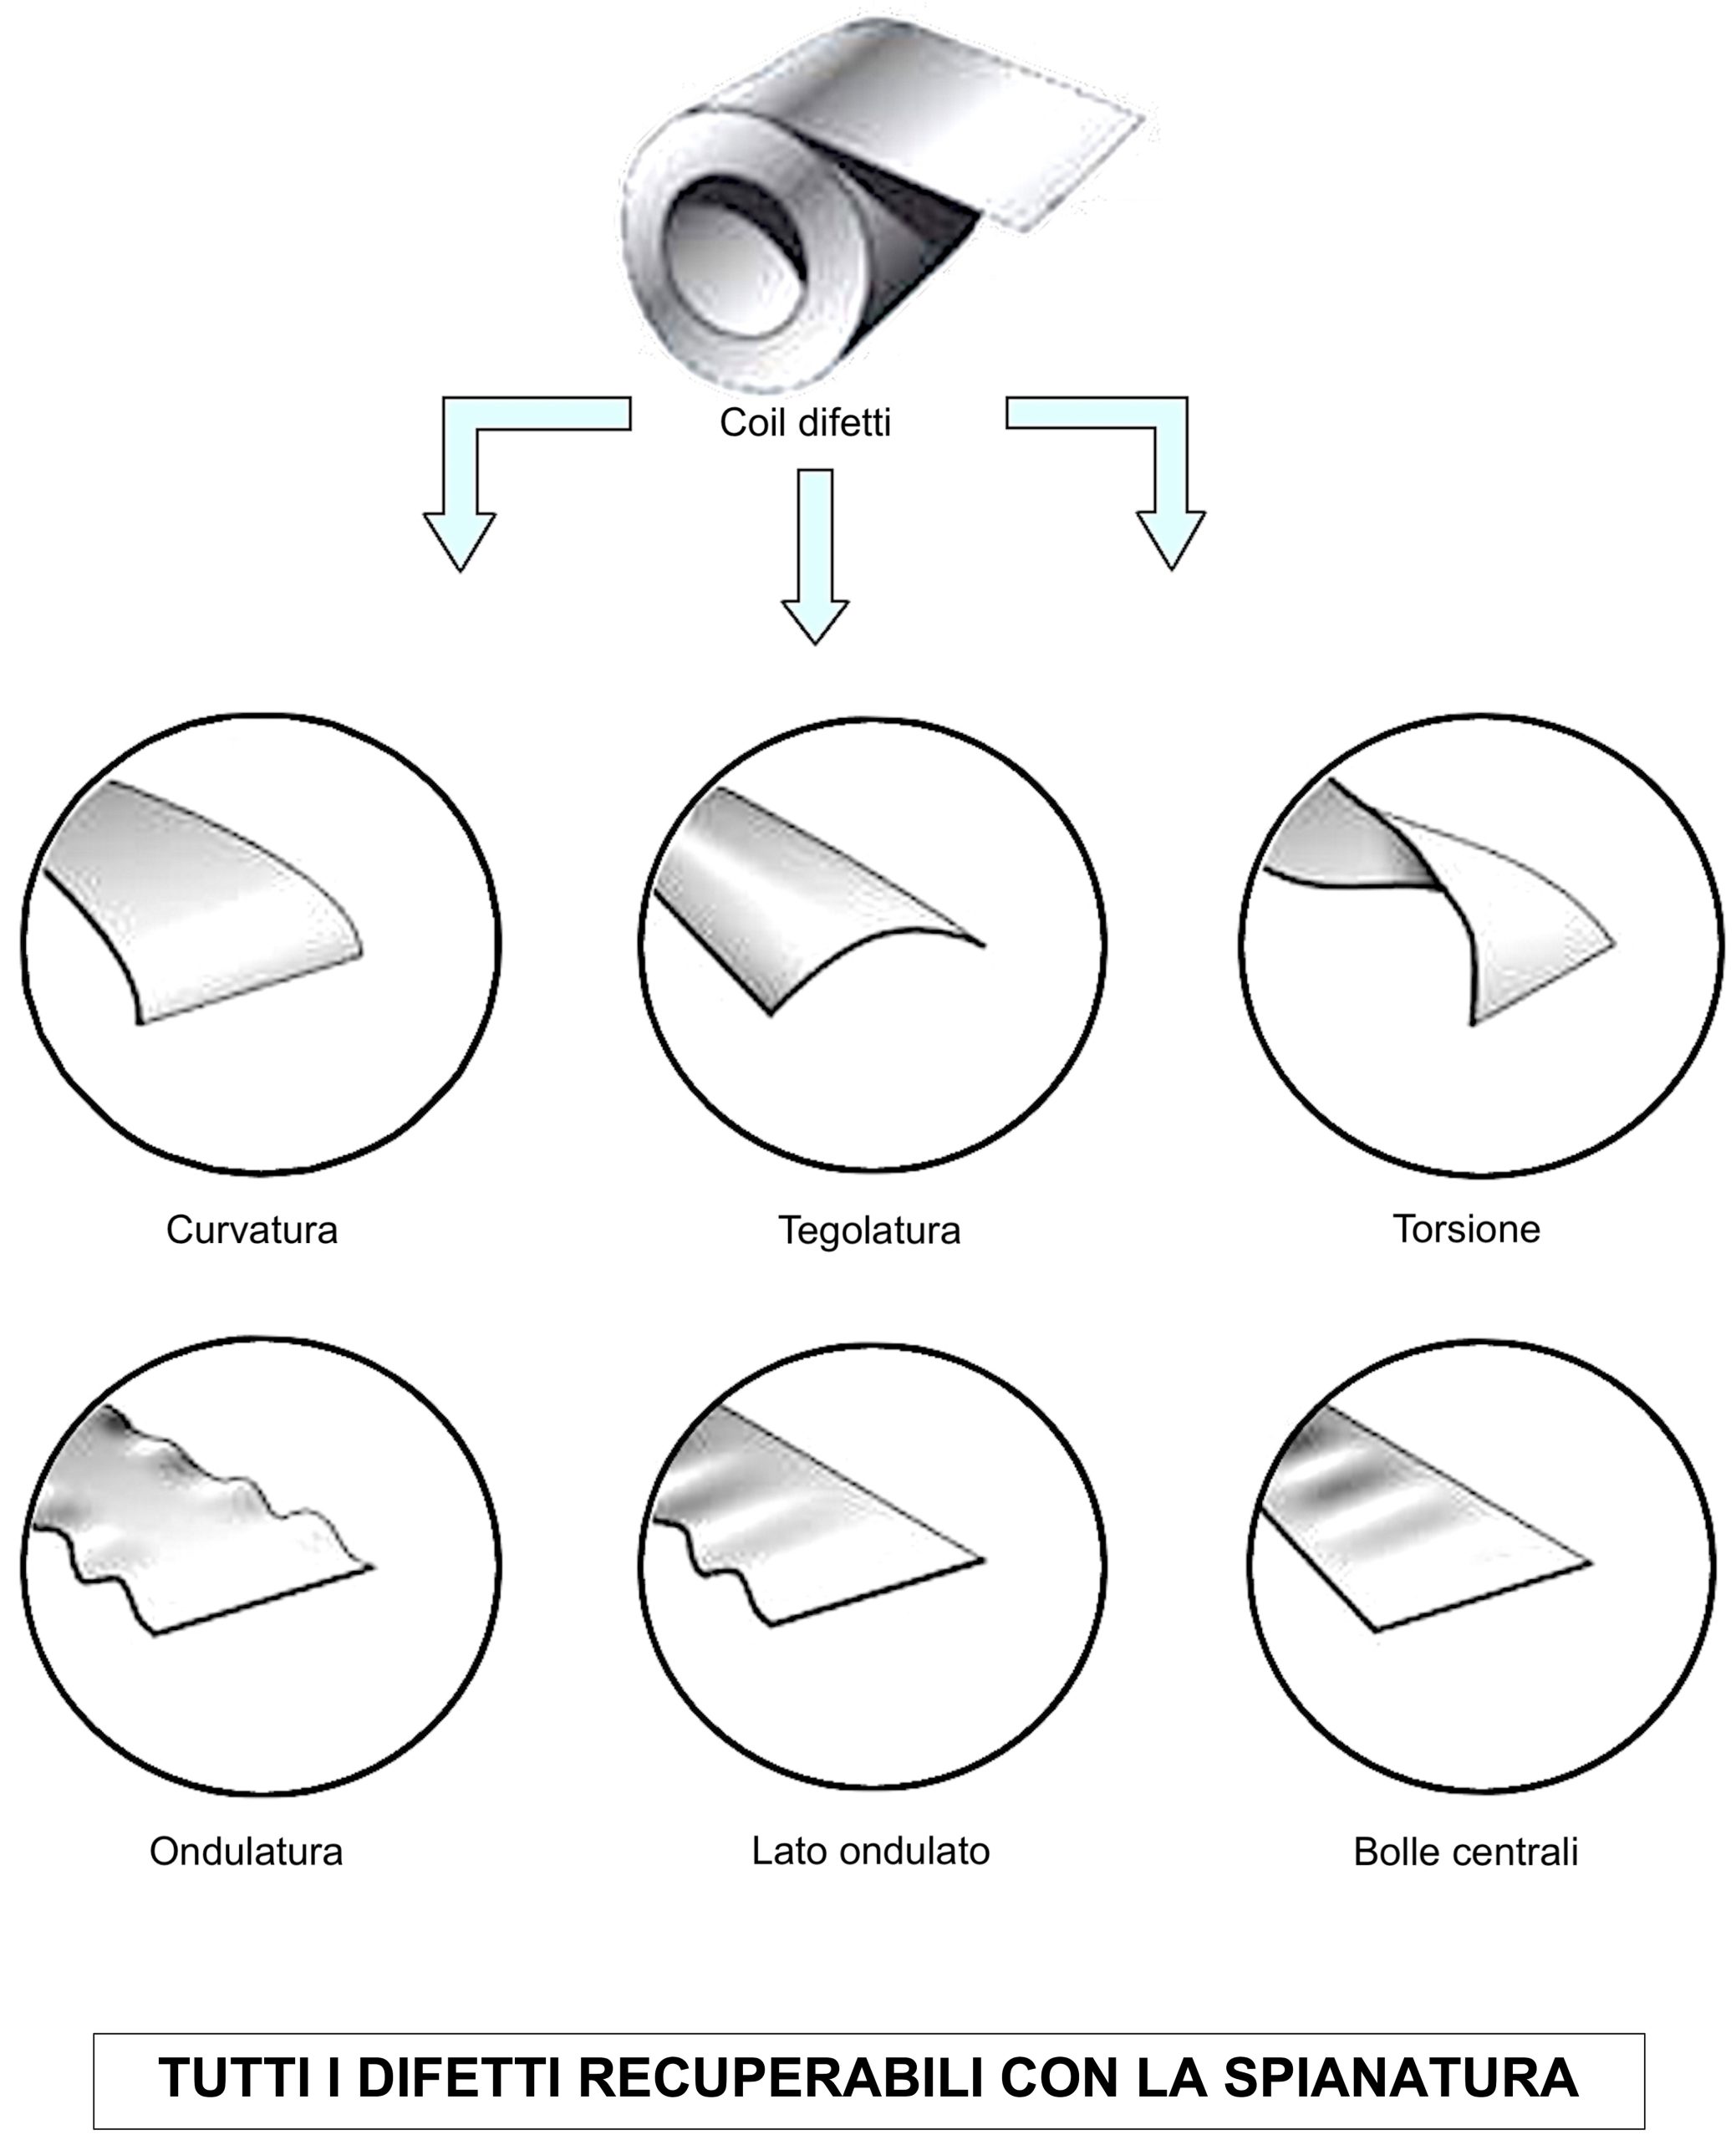
1️⃣ Curvatura
La curvatura è uno dei difetti più comuni nelle lamiere: il materiale assume una forma arcuata invece di essere perfettamente piano. Questo fenomeno è spesso causato dai processi di avvolgimento del coil, che generano tensioni residue in funzione del raggio di curvatura, sia esterno che interno, del coil stesso.
2️⃣ Tegolatura
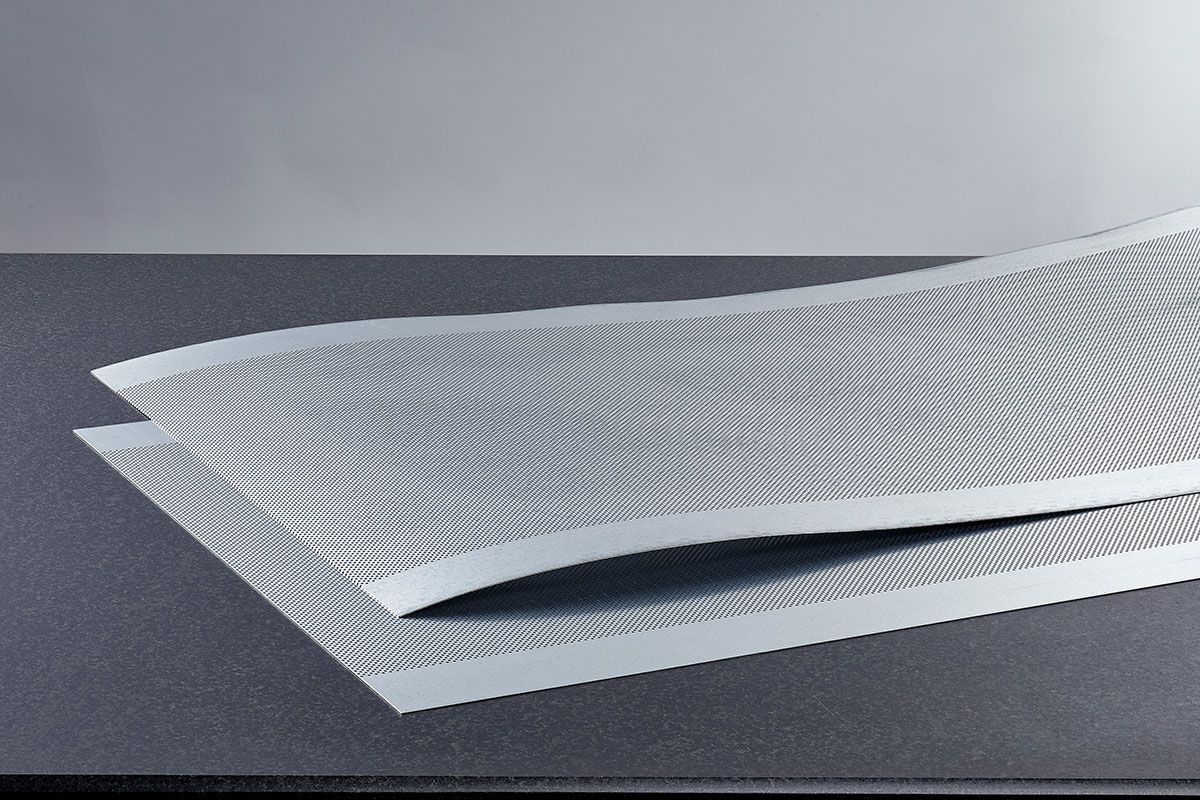
La tegolatura si manifesta quando la lamiera presenta una forma ondulata o a cresta, simile a un tetto a tegole. Questo difetto può derivare da pressioni non uniformi applicate durante le fasi di laminazione o di lavorazione meccanica.
3️⃣ Torsione e sciabolatura
La torsione (o sciabolatura) si verifica quando la lamiera si torce su sé stessa, presentando una deviazione laterale lungo la lunghezza. Le cause principali sono variazioni di tensione durante l’avvolgimento del coil oppure errori nel processo di laminazione.
4️⃣ Ondulatura
L’ondulatura è caratterizzata dalla presenza di piccole onde o pieghe superficiali sulla lamiera. Può derivare da raffreddamenti non uniformi o da lavorazioni come il taglio longitudinale che introducono tensioni superficiali nel materiale.
5️⃣ Bolle centrali
Le bolle centrali sono rigonfiamenti o imperfezioni al centro della lamiera, causati dal rilascio improvviso delle tensioni interne. Questo fenomeno si manifesta tipicamente durante il taglio o la tranciatura della lamiera in pezzi più piccoli.
⚙️ Funzionamento della spianatrice
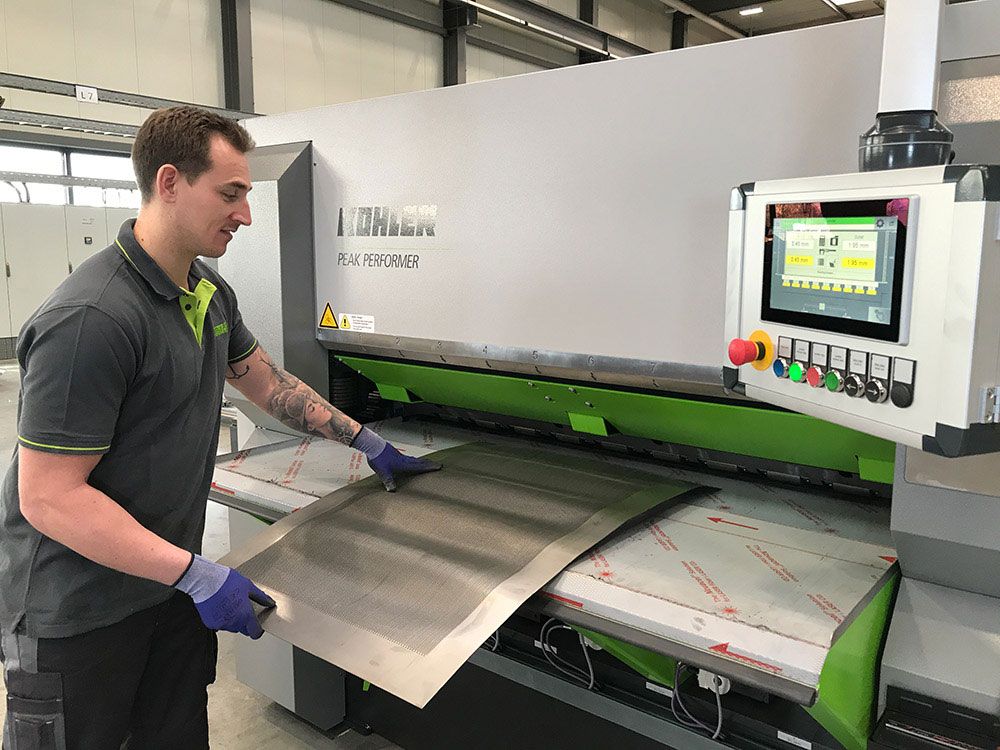
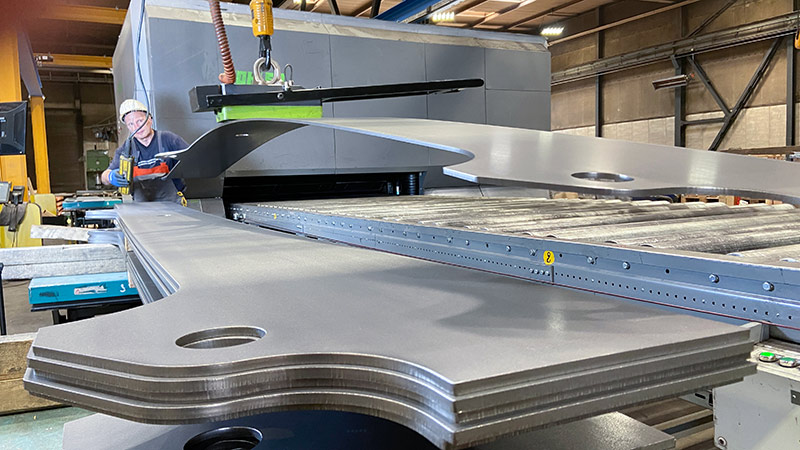
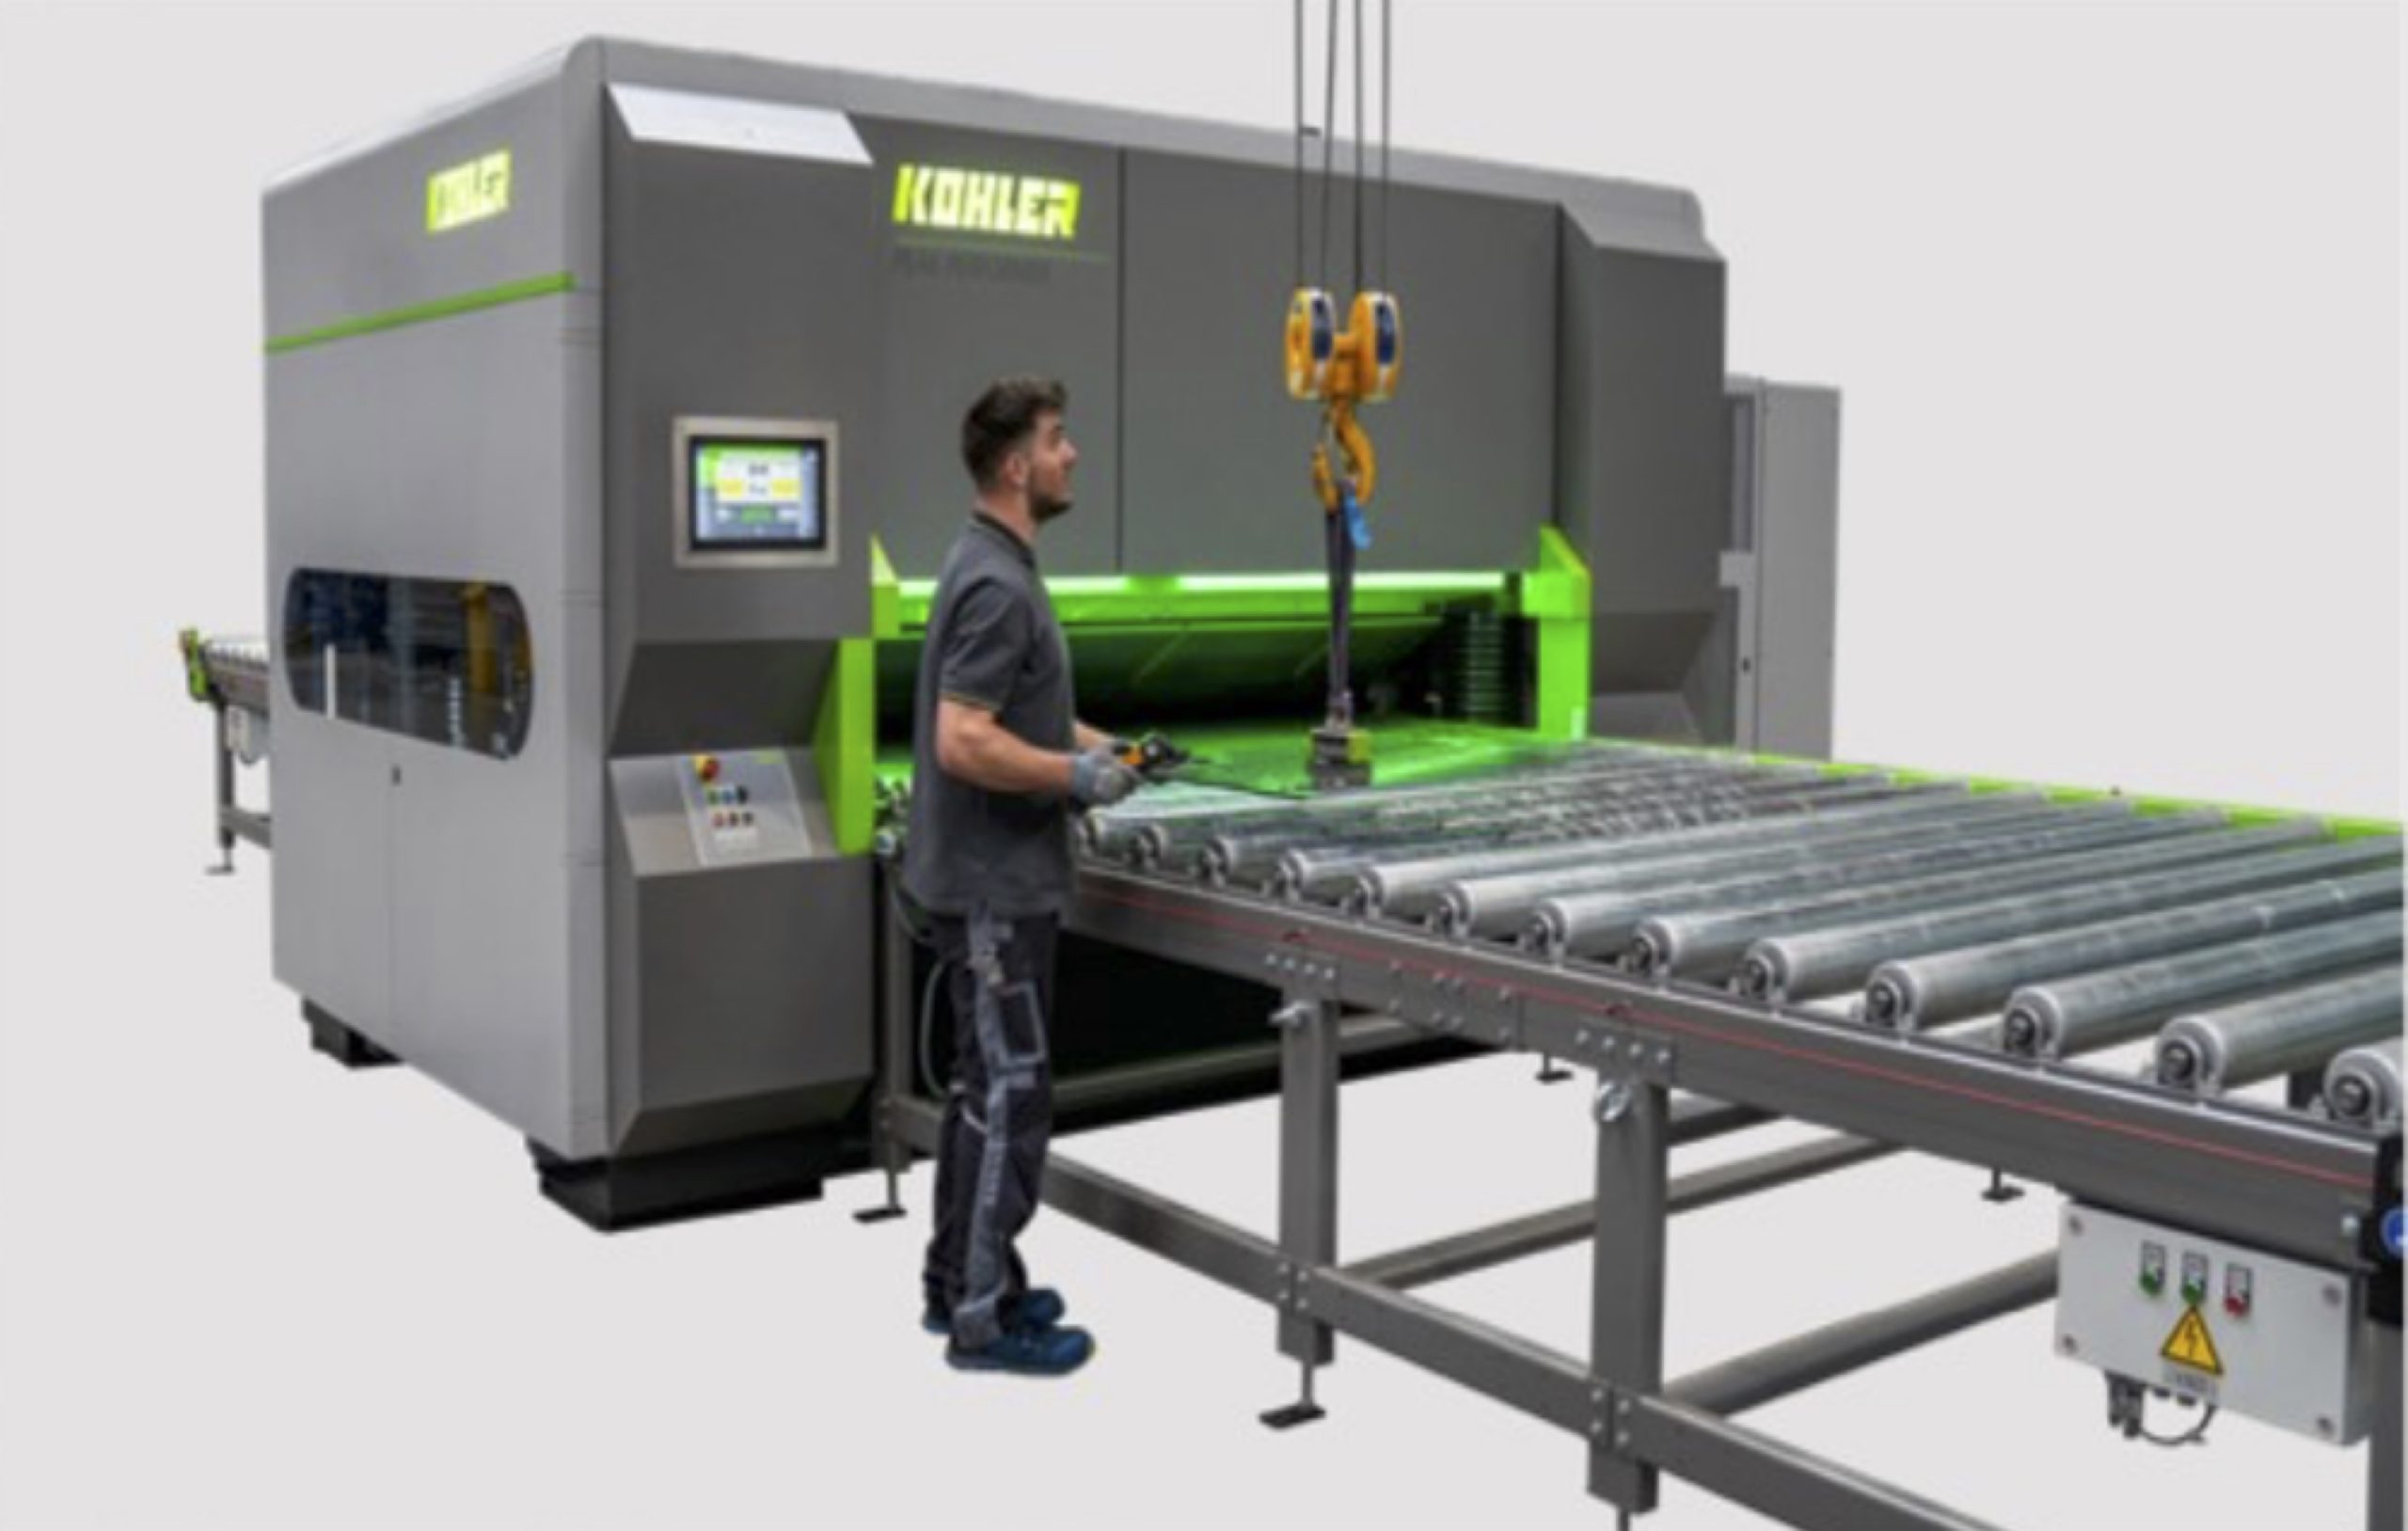
Le spianatrici per lamiera sono macchine fondamentali per recuperare la planarità ed eliminare difetti come:
- curvatura dovuta all’avvolgimento sul coil,
- ondulazioni centrali e laterali,
- tensioni interne al materiale,
- deformazioni causate da trattamenti termici,
- sciabolatura del nastro (con opportuni accorgimenti).
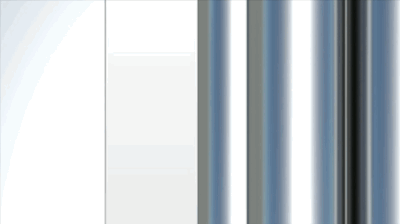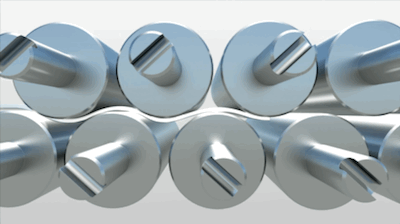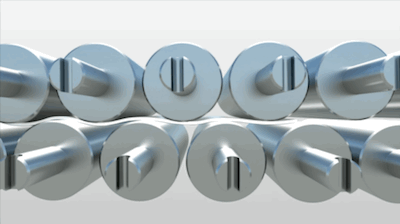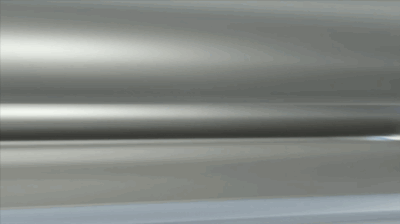
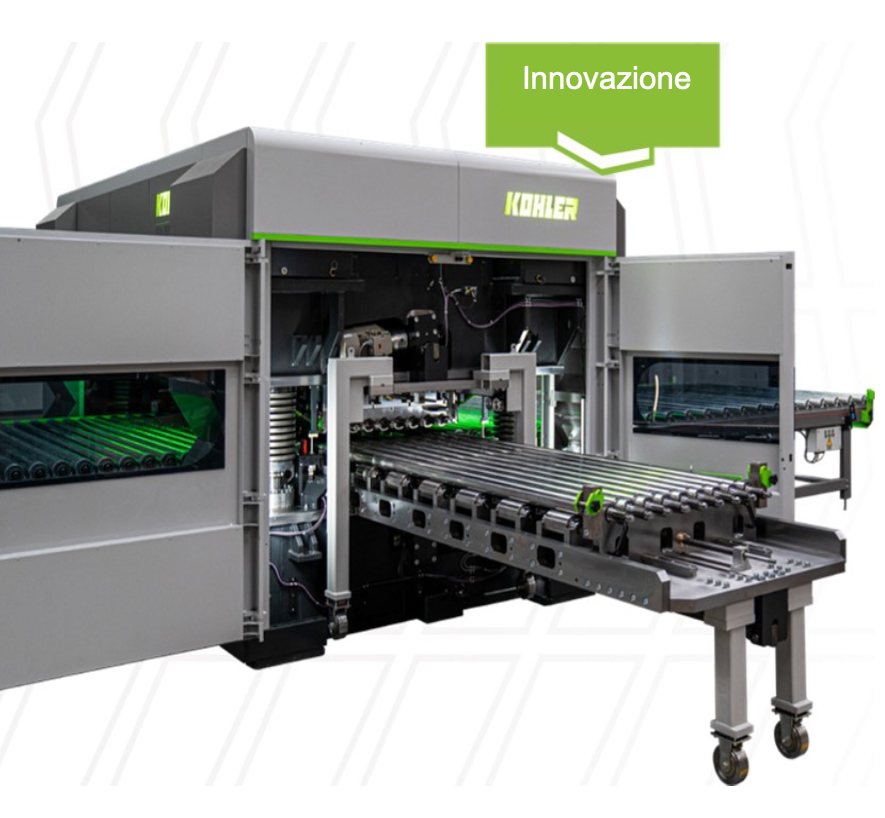
Il materiale viene sottoposto a una flessione alternata tramite una serie di rulli progettati appositamente.
🔩 Come funziona nel dettaglio?
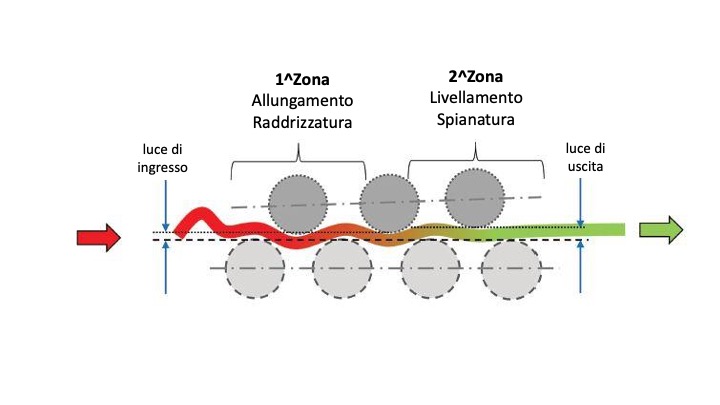
Il corretto funzionamento della spianatrice si basa su due zone principali:
- Prima zona: i rulli, scelti con diametro adeguato allo spessore della lamiera, provocano la massima flessione alternata, allungando e raddrizzando il materiale.
- Seconda zona: la flessione alternata diminuisce progressivamente; attraversando questi rulli, la lamiera viene livellata, distesa e si ottiene la spianatura finale.
🛠️ Sistema di regolazione della spianatrice
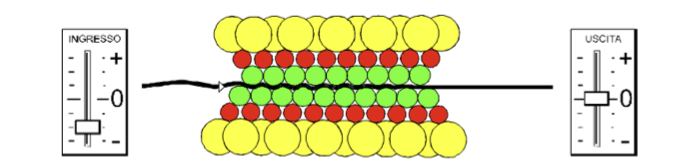
Tutti i rulli di raddrizzatura e di supporto sono montati su due robuste strutture chiamate portarulli (inferiore e superiore). Gli assi dei rulli di ciascun portarulli si trovano sullo stesso piano.
Le due strutture sono collegate da quattro colonne e, grazie a due servomotori (uno all’ingresso e uno all’uscita), viene regolata con precisione la posizione del portarulli superiore rispetto a quello inferiore. La regolazione garantisce una precisione di posizionamento fino a 0,01 mm.
🔬 Grado di plasticizzazione: cos’è e perché è fondamentale
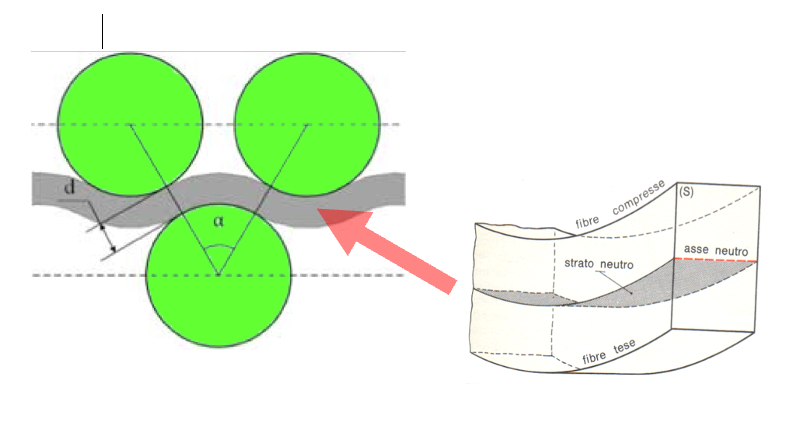
Per grado di plasticizzazione si intende la percentuale della sezione della lamiera che, durante il processo di raddrizzatura, viene sottoposta a sforzi superiori al limite elastico – ovvero sforzi cheproducono un effetto permanente sul materiale.
La flessione alternata durante la raddrizzatura concentra gli sforzi maggiori sulle fibre più esterne del materiale. L’intensità degli sforzi dipende principalmente dal raggio di curvatura a cui viene sottoposto il materiale stesso.
📏 Limiti fisici e prestazioni delle spianatrici
Fisicamente, non è possibile sollecitare oltre il limite elastico più dell’80% della sezione: il restante 20%, costituito dal “cuore” interno della sezione, resta sollecitato solo in campo elastico. Portare anche il cuore oltre il limite elastico richiederebbe processi di stiratura.
Una buona spianatrice deve garantire un grado di plasticizzazione minimo del 70%, sempre in funzione dello spessore e delle caratteristiche meccaniche del materiale.
💡 Expert Calculation System by KOHLER
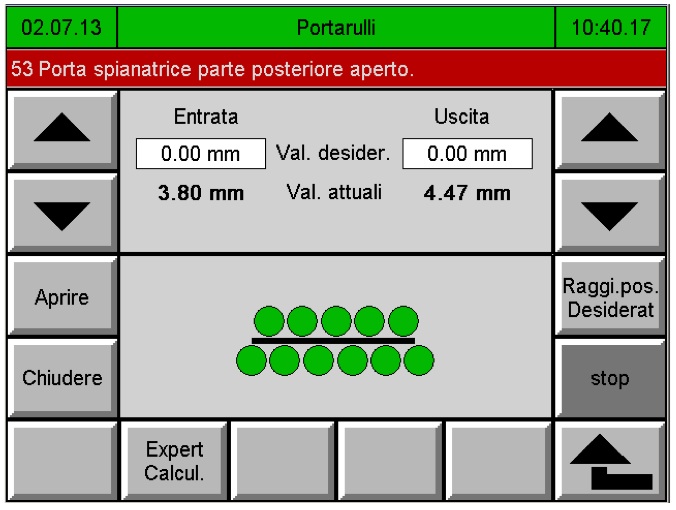
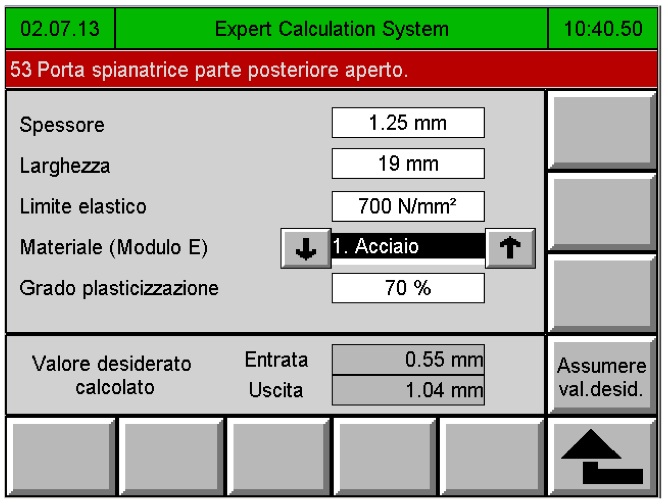
Grazie a oltre 60 anni di esperienza nel settore della raddrizzatura, KOHLER ha sviluppato l’Expert Calculation System: uno strumento avanzato che permette di determinare in modo preciso i valori ottimali di regolazione della spianatrice in base alle specifiche caratteristiche del materiale da lavorare.
⚙️ Le spianatrici KOHLER: efficienza e delicatezza
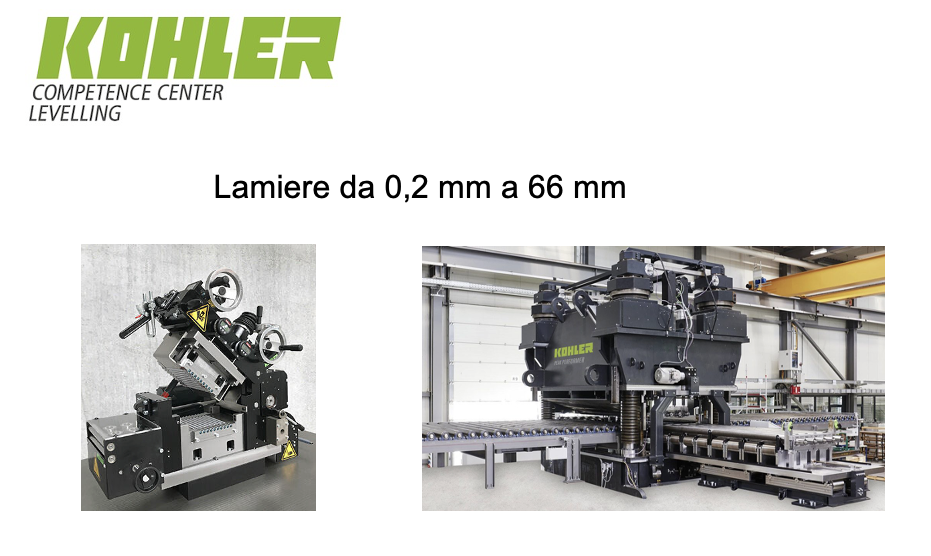
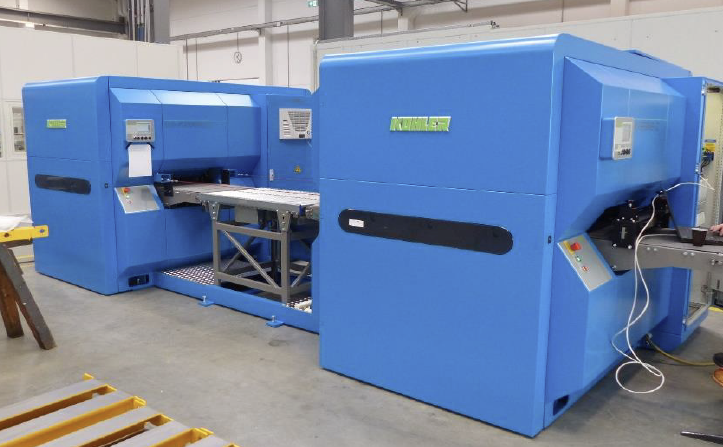
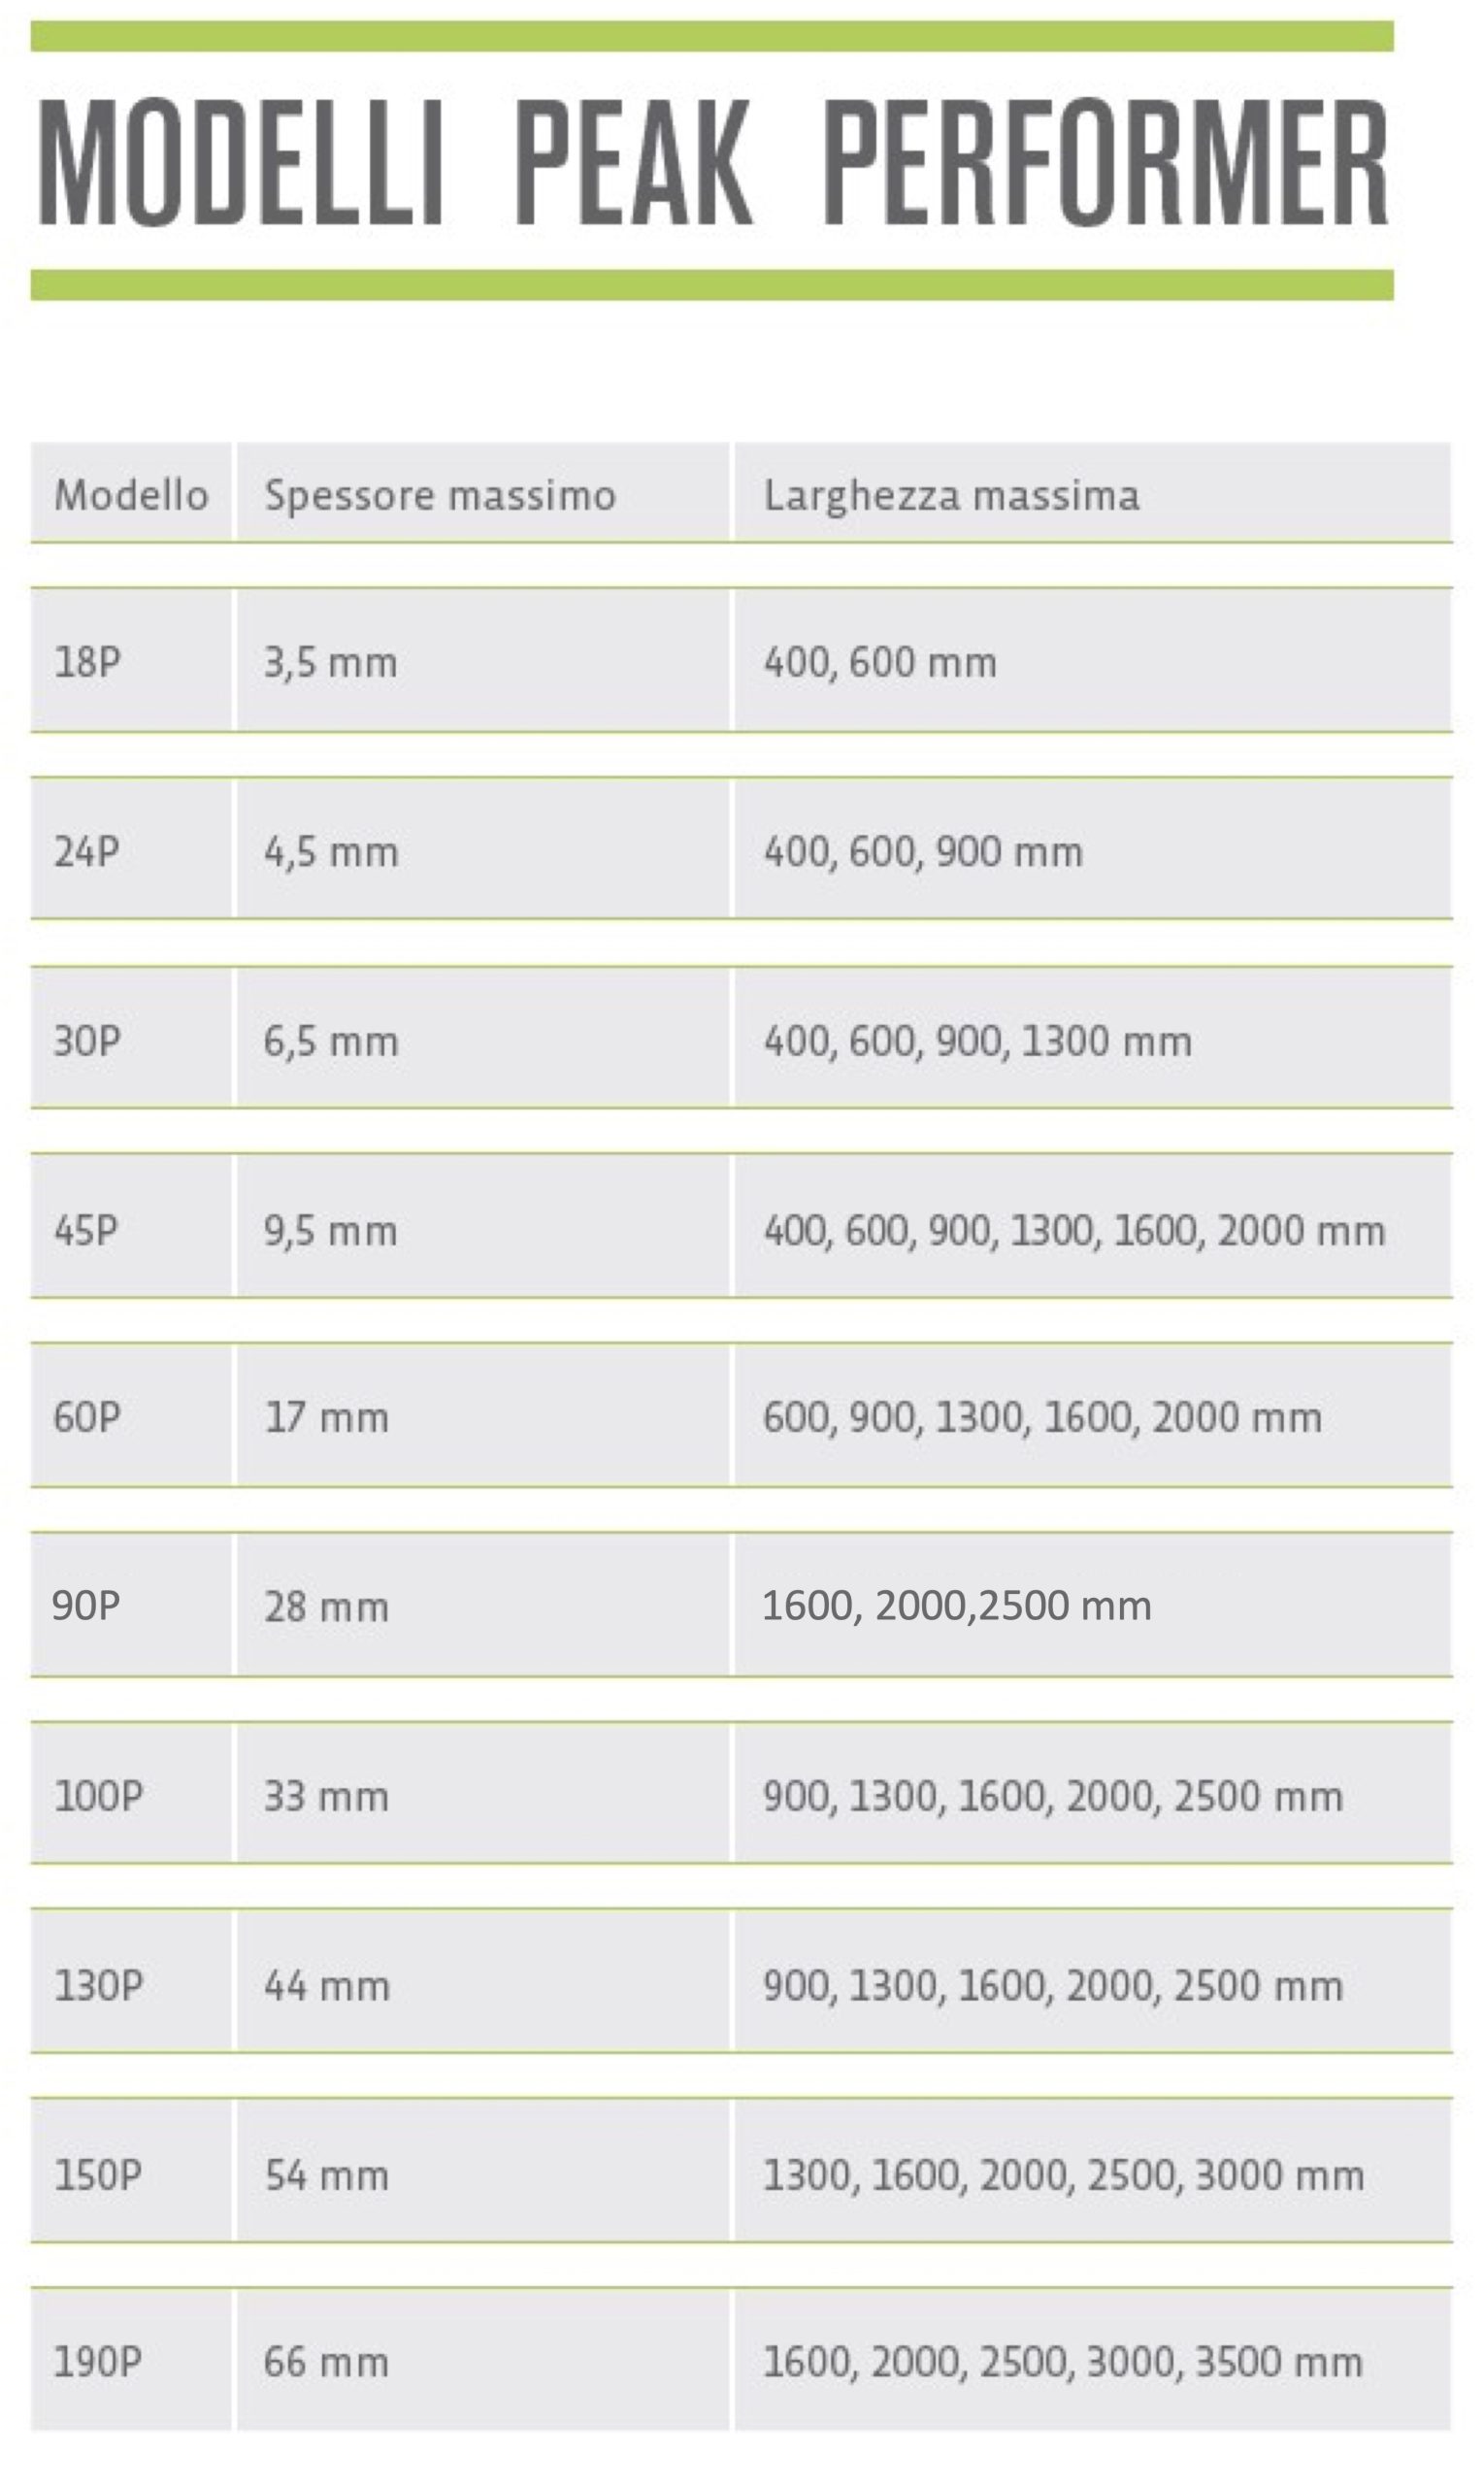
Le spianatrici KOHLER garantiscono un grado di plasticizzazione minimo compreso tra 70% e 80%, adattandosi perfettamente a diversi spessori e materiali. Sono progettate per offrire la massima cura anche alle superfici più delicate, assicurando risultati di altissima qualità senza compromettere l’integrità del materiale.